Artykuł sponsorowany
Jak dobrać urządzenie do czyszczenia spoin przy krótkich seriach i odbiorze technicznym
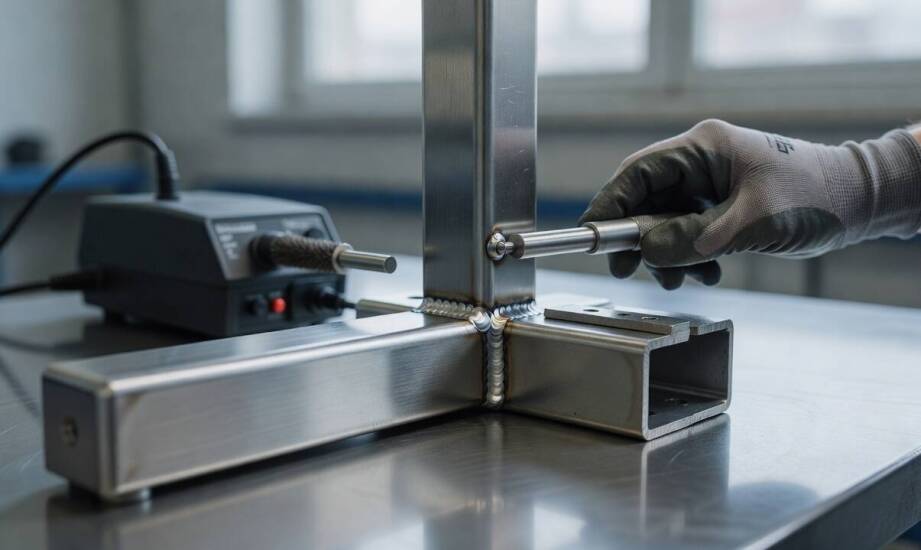
Krótkie serie produkcyjne w przemyśle spożywczym, farmaceutycznym czy chemicznym narzucają rygorystyczne wymagania wobec wykończenia powierzchni. Samo połączenie elementów to dopiero początek procesu, ponieważ to precyzyjne dopasowanie metody czyszczenia spoin stali nierdzewnej decyduje o pozytywnym odbiorze technicznym. Powtarzalny efekt wizualny i korozyjny na różnych materiałach oraz skomplikowanych geometriach stanowi warunek konieczny, aby dany element przeszedł kontrolę jakości bez konieczności robienia kosztownych poprawek. W przypadku nieregularnych zleceń zakłady szukają optymalizacji kosztów sprzętowych. Zamiast wybierać ogólny wynajem urządzeń spawalniczych, który przeważnie dotyczy samych spawarek i nie obejmuje specjalistycznego zaplecza do pasywacji, przedsiębiorstwa stawiają na celowane pozyskanie sprzętu dedykowanego wyłącznie do elektrochemicznego wykończenia powierzchni. Taka strategia pozwala przetestować parametry i dobrać technologię do konkretnego detalu przed podjęciem decyzji o inwestycji docelowej.
Cechy procesu czyszczenia wpływające na powtarzalność
Proces elektrolitycznego czyszczenia spoin opiera się na kontrolowanym przepływie prądu stałego przez kwasowy elektrolit, co prowadzi do rozpuszczenia tlenków i usunięcia zgorzeliny poprodukcyjnej. Kluczowym czynnikiem decydującym o jednolitości powłoki jest modulacja prądu DC eliminująca fazę ujemną. Taki profil zasilania zapobiega ponownemu osadzaniu się usuniętych zanieczyszczeń na obrabianym detalu, co zapewnia równą i gładką powierzchnię na popularnych gatunkach stali, takich jak 304 oraz 316.
Zjawiska te wynikają bezpośrednio z prawa Faradaya, które wiąże masę usuniętego materiału z natężeniem prądu i czasem ekspozycji. Różnice w grubości detalu lub specyficznym kształcie spoiny, na przykład przy przejściu ze złącza pachwinowego na czołowe, wymuszają precyzyjną regulację napięcia roboczego. Niewłaściwy dobór tych parametrów skutkuje punktowym niedoczyszczeniem lub zjawiskiem nadmiernego trawienia struktury, co natychmiast ujawnia się podczas audytów.
Pasywacja metali zachodzi tu równocześnie z usuwaniem przebarwień. Odpowiednio dobrany płyn roboczy przywraca spójną warstwę tlenku chromu na powierzchni stali. Zgodnie z wytycznymi normy ASTM A380, proces musi trwale usunąć zanieczyszczenia żelazem egzogenicznym, aby materiał odzyskał pierwotną odporność korozyjną. W nowoczesnych rozwiązaniach standardową elektrolizę uzupełnia wsparcie akustyczne. Generowana w ten sposób kawitacja mechanicznie odrywa mikroskopijne resztki tlenków z najgłębszych porów materiału, podnosząc ogólny standard higieny elementu.
Przestrzeń robocza i wdrożenie sprzętu w krótkich seriach
Ograniczony dostęp do spoin w skomplikowanych konstrukcjach rurowych, zbiornikach procesowych czy wymiennikach ciepła wymaga zastosowania odpowiednich narzędzi aplikacyjnych. Standardowe sztywne pady czyszczące zawodzą w ciasnych narożnikach. Rozwiązaniem stają się elastyczne pędzle z włókna węglowego, które głęboko penetrują szczeliny bez ryzyka zarysowania powierzchni bazowej. W strefach typu clean room metoda elektrolityczna eliminuje uciążliwy pył, co daje jej wyraźną przewagę nad tradycyjnym szlifowaniem mechanicznym.
Ocena przydatności wybranego urządzenia podczas krótkich serii produkcyjnych opiera się na testach wdrożeniowych. Przed rozpoczęciem właściwej obróbki operator wykonuje próby na detalach reprezentatywnych dla całego zlecenia. Sprawdza się wówczas równomierność usunięcia zgorzeliny, potwierdza jakość odbudowy warstwy pasywnej oraz mierzy rzeczywisty czas cyklu na danej geometrii. Scenariusze z hal produkcyjnych pokazują, że czasowa dostępność sprzętu to zaledwie fundament. Główna waga spoczywa na dopasowaniu technologii do rygorystycznych wymogów sanitarnych narzuconych przez docelowego odbiorcę konstrukcji.
Aspekty organizacyjne mają bezpośredni wpływ na rentowność samego wdrożenia technologii. Sprawne przygotowanie stanowiska wymaga zapewnienia stabilnego źródła zasilania, wentylacji oraz dostępu do wody demineralizowanej niezbędnej do neutralizacji powierzchni. Szkolenie operatora obejmuje naukę doboru programów prądowych i bezpieczną manipulację chemią technologiczną. Odpowiednia rotacja osprzętem aplikacyjnym skraca czas przezbrojenia maszyny pomiędzy różnymi elementami, decydując o opłacalności całego zlecenia.
Ostateczny sukces w przygotowaniu detali ze stali nierdzewnej zależy od świadomego połączenia chemii, parametrów elektrycznych i ergonomii pracy. Precyzyjne dopasowanie urządzenia do specyfiki materiału odgrywa większą rolę niż minimalizacja samych kosztów operacyjnych, ponieważ to klasa wykończenia decyduje o bezproblemowym odbiorze technicznym i spadku liczby odrzuconych elementów.
Na rynku rozwijane są innowacyjne rozwiązania wspierające ten etap produkcji. Przedsiębiorstwo WELDEC specjalizuje się w hybrydowym czyszczeniu spoin metodą elektrolizy wspomaganej ultradźwiękami. Zastosowanie ekologicznych elektrolitów pozbawionych toksycznych kwasów pozwala na obiektywnie bezpieczne trawienie, polerowanie oraz pasywację stali nierdzewnej. Modulacja prądu stałego w połączeniu ze zjawiskiem kawitacji odpowiada na potrzeby branż, w których wysoka odporność na korozję pozostaje technologicznym wymogiem.
Kategorie artykułów
Polecane artykuły

Jakie technologie nowoczesne wspierają estetyczną ginekologię?
Nowoczesne podejście do ginekologii estetycznej opiera się na innowacyjnych technologiach, które mogą znacząco wpływać na jakość życia kobiet. Dzięki nim możliwe jest przeprowadzanie zaawansowanych zabiegów, takich jak powiększanie warg sromowych czy leczenie nietrzymania moczu, które wcześniej były
Chłodnictwo samochodowe a ekologia – jak region zachodniopomorski adaptuje się do nowych wymogów?
W obliczu rosnących wymagań ekologicznych region staje przed wyzwaniami związanymi z chłodnictwem samochodowym. Firmy dostosowują swoje technologie i praktyki do nowych norm, co wiąże się z koniecznością inwestycji oraz wprowadzania innowacyjnych rozwiązań. Wprowadzenie ekologicznych systemów chłodn