Artykuł sponsorowany
Jak pełnomocnik koordynuje dokumentację, produkcję i nadzór zgodności w zakładzie stalowym
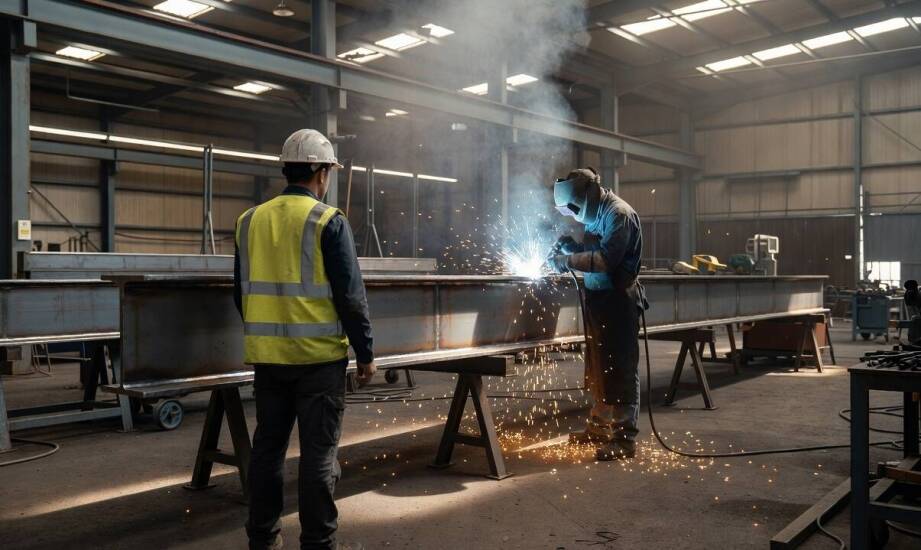
W zakładzie wytwarzającym konstrukcje stalowe napięcie między wymogami dokumentacji a codzienną pracą na hali pojawia się przy każdej zmianie parametrów spawania. Prawidłowo działający pełnomocnik zkp zaczyna swoją pracę bezpośrednio tam, gdzie powstają złącza, a nie przy biurku z procedurami. Inżynierowie KTM Weld z wieloletnim doświadczeniem w branży podkreślają, że papierowa spójność systemu to za mało. Nadzór jakościowy musi na bieżąco reagować na dynamikę produkcji, obejmując działanie maszyn, parametry surowców i weryfikację pracy ludzi.
Jakie dokumenty i ustalenia nadzoruje pełnomocnik ZKP
Właściwie realizowany nadzór obejmuje instrukcje technologiczne spawania WPS oraz protokoły kwalifikacji WPQR. Wymienione dokumenty określają parametry procesu, stosowane materiały dodatkowe i dokładną kolejność operacji. Ich rygorystyczna aktualność decyduje o możliwości wykonania złącza spawanego zgodnego z założeniami projektu. Do bieżącej weryfikacji trafiają również zapisy produkcyjne rejestrowane bezpośrednio na stanowiskach pracy. Obejmują one szczegółowe parametry prądu, prędkość podawania drutu oraz odczyty temperatury międzyściegowej.
Kolejnym filarem utrzymania jakości pozostaje ciągłe monitorowanie kwalifikacji personelu spawalniczego. Zgodnie z wytycznymi normy EN ISO 9606-1 uprawnienia spawaczy wymagają cyklicznej weryfikacji. Ważność certyfikatu potwierdza co sześć miesięcy pracodawca lub uprawniony koordynator spawalniczy. Brak terminowego podpisu w dokumentacji skutkuje utratą uprawnień do wykonywania prac projektowych.
Każda modyfikacja technologii, zmiana asortymentu lub rotacja brygad zmusza osobę nadzorującą do ponownej analizy warunków. Odpowiedzialny za Zakładową Kontrolę Produkcji inżynier sprawdza, czy funkcjonujące instrukcje WPS nadal pokrywają nowe wymagania projektowe. Jeśli specyfikacja wykracza poza zatwierdzony obszar, rozpoczyna się proces kwalifikacji nowej technologii. Wymaga to opracowania wstępnej instrukcji pWPS oraz przeprowadzenia próbnych złączy. Zmiana gatunku stali bazowej wymusza z kolei dokładne sprawdzenie zakresu ważności istniejących protokołów.
Przekładanie wymogów norm na realia hali produkcyjnej
Poprawne wdrożenie systemu zarządzania jakością PN-EN ISO 3834 oraz utrzymanie ZKP według PN-EN 1090 wyznacza ramy codziennej pracy. Dokumentacja systemowa definiuje rygorystyczne procedury kontroli dostarczanego surowca, samego procesu technologicznego oraz wyrobu gotowego. Ustalenia te obejmują również zasady szkolenia personelu. Teoretyczne zapisy normatywne muszą zostać przełożone na zrozumiałe instrukcje dla brygad spawalniczych. Zadanie to narzuca konieczność uwzględnienia specyfiki aktualnego parku maszynowego, harmonogramu prac i dostępnego sprzętu pomiarowego.
Bezpośrednia współpraca z działem kontroli jakości pozwala szybko wyłapywać wewnętrzne i zewnętrzne niezgodności spawalnicze. Klasyfikację wad technologicznych określa bezpośrednio norma EN ISO 6520-1. Standard ten obejmuje między innymi pęknięcia gorące, pustki gazowe, przyklejenia oraz odchylenia kształtu spoiny. Po wykryciu problemu podczas badań wizualnych, penetracyjnych lub ultradźwiękowych osoba odpowiedzialna za system natychmiast uruchamia procedury korygujące.
Proces naprawczy polega zazwyczaj na mechanicznym usunięciu wady poprzez szlifowanie lub żłobienie, a następnie ponownym zespawaniu wadliwego odcinka. Każda ingerencja tego typu generuje precyzyjny zapis parametrów rzeczywistych w karcie naprawy. Załoga wykonująca poprawki otrzymuje dedykowane wskazówki technologiczne, po czym niezależna kontrola jakości ostatecznie weryfikuje skuteczność usunięcia defektu. Dopiero po uzyskaniu pozytywnego wyniku badań nieniszczących element trafia do kolejnego etapu obróbki.
Dokumentacyjne luki w zapisach produkcyjnych drastycznie uderzają w płynność pracy zakładu. Brak spójnych rejestrów parametrów uniemożliwia udowodnienie zgodności wyrobu podczas corocznego audytu jednostki notyfikowanej. Opóźnienia w badaniach nieniszczących NDT wydłużają cały cykl technologiczny, co podnosi ostateczne koszty wytworzenia konstrukcji. Niedopatrzenia w zakresie uprawnień personelu blokują ponadto realizację nowych kontraktów. Dopuszczenie do pracy spawacza bez ważnych uprawnień naraża zakład na pełną odpowiedzialność prawną i finansową w przypadku awarii gotowego elementu.
Zarządzanie Zakładową Kontrolą Produkcji wymaga równoległego kontrolowania trzech powiązanych obszarów. Dokumentacja techniczna, fizyczny proces wytwarzania oraz zapisy z badań muszą podlegać ciągłej, dwukierunkowej wymianie informacji. Rozbieżności najczęściej pojawiają się podczas nagłych zmian organizacyjnych na hali. Zjawisko to występuje w sytuacjach, w których aktualizacja instrukcji WPS nie nadąża za niestandardowymi zleceniami od klientów. Błędy wkradają się również wtedy, gdy rutynowe potwierdzania kwalifikacji załogi znikają z grafików brygadzistów pod presją napiętych terminów wysyłki.
Kategorie artykułów
Polecane artykuły

Jakie technologie nowoczesne wspierają estetyczną ginekologię?
Nowoczesne podejście do ginekologii estetycznej opiera się na innowacyjnych technologiach, które mogą znacząco wpływać na jakość życia kobiet. Dzięki nim możliwe jest przeprowadzanie zaawansowanych zabiegów, takich jak powiększanie warg sromowych czy leczenie nietrzymania moczu, które wcześniej były
Chłodnictwo samochodowe a ekologia – jak region zachodniopomorski adaptuje się do nowych wymogów?
W obliczu rosnących wymagań ekologicznych region staje przed wyzwaniami związanymi z chłodnictwem samochodowym. Firmy dostosowują swoje technologie i praktyki do nowych norm, co wiąże się z koniecznością inwestycji oraz wprowadzania innowacyjnych rozwiązań. Wprowadzenie ekologicznych systemów chłodn