Artykuł sponsorowany
Jak raport pomiarowy po naprawie pokazuje, czy forma wróciła do stabilnej pracy
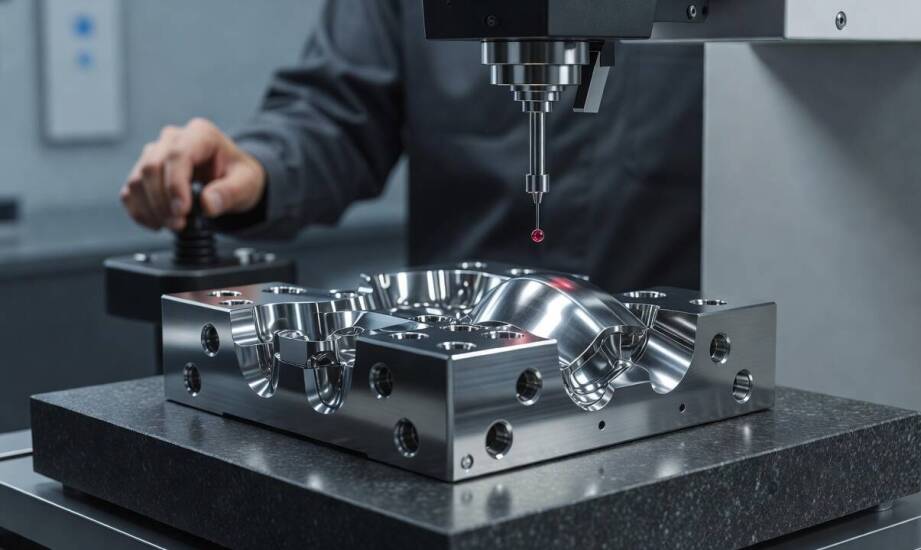
Odbudowa ubytku materiału w uszkodzonej formie wtryskowej przywraca wyjściową geometrię narzędzia, ale nie gwarantuje automatycznie jego stabilnej pracy podczas docelowej produkcji wyprasek. Brak rzetelnej weryfikacji wymiarowej i testów funkcjonalnych znacząco podnosi ryzyko powrotu wadliwych detali na rynek. Może również doprowadzić do nagłej awarii oprzyrządowania na docelowej linii produkcyjnej. Problem ten dotyka w szczególności rygorystycznych branż automotive oraz medycznej. Wymagane tolerancje dla plastikowych komponentów wynoszą tam zazwyczaj zaledwie ±0,05–0,1 mm. Sama kontrola wzrokowa lub podstawowe pomiary warsztatowe po spawaniu to zdecydowanie za mało, aby potwierdzić pełną sprawność zaawansowanego sprzętu formującego.
Zakres danych w technicznym raporcie pomiarowym
Poprawnie sporządzony dokument kontrolny po zakończeniu prac serwisowych opisuje szczegółowy zakres ingerencji w strukturę stali. Raport pomiarowy wskazuje precyzyjne miejsca obróbki oraz wyznaczone punkty referencyjne. Dokumentacja określa dokładnie, które podzespoły uległy regeneracji i jakie operacje maszynowe wykonano na konkretnych powierzchniach formujących. Kluczowe wymiary odbudowanych stref poddaje się ścisłej kontroli na maszynie współrzędnościowej CMM lub nowoczesnym skanerze 3D.
Porównanie zebranych wyników metrologicznych z oryginalnym modelem CAD pozwala jednoznacznie potwierdzić przywrócenie właściwych parametrów geometrycznych matrycy i stempla. Sam pomiar na maszynie sprawdzającej weryfikuje jedynie kształt stalowego elementu w spoczynku. Prawdziwy sprawdzian funkcjonalności następuje w docelowych warunkach przetwórstwa tworzyw sztucznych.
Próba wtryskowa stanowi niezbędne rozwinięcie badań statycznych i ujawnia zjawiska termoplastyczne całkowicie niewidoczne na stole pomiarowym. Wtrysk stopionego polimeru pod wysokim ciśnieniem demaskuje problemy dynamiczne ukryte przed skanerem optycznym. Należą do nich nierównomierny skurcz materiału, zapadnięcia, mikrozadziory na płaszczyźnie podziału czy niepełne wypełnienie gniazd. Weryfikacji ulega także płynność pracy układu wypychania oraz rzeczywisty czas trwania całego cyklu. W przypadku skomplikowanych form wielogniazdowych technicy mierzą po kilka wyprasek z każdej wnęki. Takie analityczne podejście pozwala wychwycić nawet minimalne wahania ciśnień i rozkładu temperatur pomiędzy poszczególnymi gniazdami.
Zestawienie dokumentacji z procesem obróbki
Zestawienie fizycznego wyniku prób z dokumentacją konstrukcyjną stanowi bezwzględny fundament rzetelnej oceny jakości. Odchylenia wymiarowe pierwszych wyprasek od wzorcowego modelu bryłowego sygnalizują niedokładności w pasowaniu elementów ruchomych formy. Przesunięcia przekraczające zakładaną tolerancję rysunkową oznaczają konieczność wykonania pilnych poprawek warsztatowych jeszcze przed uruchomieniem produkcji masowej. Nadmierna zadziorność na krawędziach wskazuje najczęściej na nieszczelność głównej linii podziału matrycy.
Skuteczna naprawa form wtryskowych łączy kilkanaście skomplikowanych operacji obróbki metalu w jeden spójny ciąg technologiczny. Proces regeneracji rozpoczyna zazwyczaj napawanie laserowe. Technika ta uzupełnia drobne ubytki z zachowaniem minimalnej strefy wpływu ciepła, chroniąc wewnętrzną strukturę materiału przed pękaniem. Następnym etapem pozostaje obróbka ubytkowa na zaawansowanych centrach frezarskich CNC. Cykl modyfikacji domyka wąskotolerancyjne elektrodrążenie wgłębne. Całość rygorystycznych zabiegów mechanicznych zamyka drobiazgowa kontrola metrologiczna z wygenerowanym pisemnym raportem wymiarowym.
W codziennej praktyce Zakład Mechaniki Precyzyjnej z Gorzowa Wielkopolskiego opiera procedury serwisowe na zintegrowanym parku maszynowym. Wykorzystanie precyzyjnych frezarek oraz elektrodrążarek w jednym zakładzie ułatwia nadzór nad geometrią detalu podczas każdego etapu prac. Zamawiający otrzymują pełne zestawienie pomiarowe od razu po ustabilizowaniu testowego procesu wytłaczania.
Kiedy narzędzie może wrócić do produkcji?
Ostateczne dopuszczenie zregenerowanego sprzętu do seryjnego użytku zależy bezpośrednio od twardych danych zawartych w raporcie potestowym. Elementy z zadziorami przekraczającymi normę oraz przesunięcia geometryczne wykraczające poza tolerancję wymagają wdrożenia kolejnej rundy poprawek mechanicznych na wydziale narzędziowni. Niedopuszczalny pozostaje również niestabilny proces wypełniania gniazd tworzywem. Skutkuje to z reguły powstawaniem seryjnych braków wizualnych lub niebezpiecznym osłabieniem wewnętrznej struktury plastiku.
Drobne różnice wymiarowe na wypraskach próbnych pozostają w pełni akceptowalne, o ile mieszczą się w granicach wytycznych specyfikacji zamawiającego. Bezwarunkowym wymogiem pozytywnego odbioru pozostaje jednak pełna powtarzalność uzyskiwanych pomiarów w co najmniej kilku następujących po sobie cyklach roboczych. Zmienne wahania skurczu dyskwalifikują narzędzie formujące, nawet jeśli pojedyncze sztuki wyprasek spełniają restrykcyjne wymogi kontrolera jakości.
Forma wraca bezpiecznie na docelową halę produkcyjną dopiero wtedy, gdy raport z próby wtryskowej wykazuje brak krytycznych defektów powłoki. Powtarzalna zgodność z rysunkiem technicznym daje pewność utrzymania wysokich parametrów wyrobu bez ryzyka niespodziewanych przestojów. Jeśli jakikolwiek element sprawdzający wykaże usterki sprzętowe, maszyna zostaje na stanowisku serwisowym aż do wypracowania idealnego elementu.
Kategorie artykułów
Polecane artykuły

Jakie technologie nowoczesne wspierają estetyczną ginekologię?
Nowoczesne podejście do ginekologii estetycznej opiera się na innowacyjnych technologiach, które mogą znacząco wpływać na jakość życia kobiet. Dzięki nim możliwe jest przeprowadzanie zaawansowanych zabiegów, takich jak powiększanie warg sromowych czy leczenie nietrzymania moczu, które wcześniej były
Chłodnictwo samochodowe a ekologia – jak region zachodniopomorski adaptuje się do nowych wymogów?
W obliczu rosnących wymagań ekologicznych region staje przed wyzwaniami związanymi z chłodnictwem samochodowym. Firmy dostosowują swoje technologie i praktyki do nowych norm, co wiąże się z koniecznością inwestycji oraz wprowadzania innowacyjnych rozwiązań. Wprowadzenie ekologicznych systemów chłodn