Artykuł sponsorowany
Pomiary międzyoperacyjne w budowie formy — gdzie pojawiają się odchyłki zagrażające powtarzalności serii
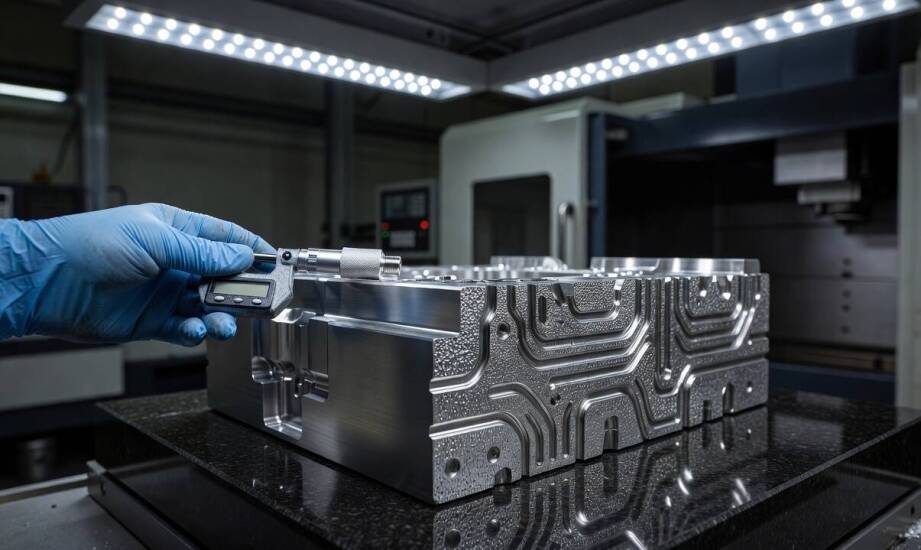
Stabilność serii produkcyjnej precyzyjnych detali z tworzyw sztucznych zależy w ogromnym stopniu od systematycznej kontroli wymiarów podczas samej budowy narzędzia. Oczekiwane rezultaty rzadko są wynikiem samej tylko zaawansowanej obróbki skrawaniem. Bez rygorystycznej metrologii na każdym etapie prac niezwykle łatwo przeoczyć mikroskopijne odchyłki. Błędy te kumulują się z każdą kolejną operacją, co ostatecznie zaburza powtarzalność zamykania formy wtryskowej oraz prawidłowe wypełnianie gniazd. Konsekwentne badanie geometrii pozwala wyłapać potencjalne problemy długo przed tym, zanim gotowy blok trafi na maszyny wtryskowe.
Skąd biorą się odchyłki w obróbce form wtryskowych?
Podstawowym wyzwaniem w produkcji form jest zróżnicowanie technologii wymaganych do ukształtowania twardego materiału. Frezowanie CNC na zaawansowanych centrach wieloosiowych gwarantuje bardzo dobre rezultaty. Jednak nawet przy sztywnych maszynach typowe dokładności dla operacji zgrubnych i półwykańczających wynoszą od jednej do pięciu setnych milimetra. Wynika to ze zużycia narzędzi tnących, odkształceń sprężystych materiału oraz naprężeń cieplnych powstających podczas intensywnego skrawania.
Elektrodrążenie wgłębne (EDM), choć pozwala na uzyskanie tolerancji rzędu pojedynczych mikrometrów, w dużej mierze opiera się na jakości samej elektrody. Każdy błąd w odwzorowaniu jej kształtu podczas wcześniejszego frezowania przenosi się bezpośrednio na wypalane gniazdo. Dodatkowym czynnikiem ryzyka pozostaje powolne zużywanie się narzędzia grafitowego lub miedzianego w trakcie samego procesu drążenia. Wymaga to odpowiedniego planowania naddatków oraz bieżącej kompensacji wymiarów na sterowniku maszyny. Ręczne operacje szlifowania oraz polerowania powierzchni, niezbędne w procesie obróbki wykańczającej, tworzą z kolei ryzyko utraty dokładności wymiarowej. Jeśli operator nie kontroluje na bieżąco grubości usuwanej warstwy materiału, może trwale zniekształcić obszar podziału.
Badania procesów obróbczych w warunkach przemysłowych pokazują, że nieskorygowane powierzchnie zamykające mogą tuż po frezowaniu wykazywać szczeliny przekraczające cztery setne milimetra. Dopiero systematyczne pasowanie i pomiary pozwalają zredukować ten dystans do ułamków milimetra. Renomowana narzędziownia unika kumulacji takich odchyłek, decydując się na weryfikację bazy pomiarowej po każdej zmianie stanowiska maszynowego. Taka praktyka eliminuje sytuacje, w których kosztowny błąd zostaje wykryty dopiero na etapie końcowego montażu płyt. Wtedy jakakolwiek poprawka wymagałaby ponownego ustawiania całego bloku na obrabiarce. Regularne badanie wymiarów międzyoperacyjnych minimalizuje ryzyko niekontrolowanego narastania błędu.
Kontrola układów prowadzących i interpretacja raportów
Precyzja samego gniazda formującego nie wystarczy, jeśli mechanika zamykania formy opiera się na niestabilnych parametrach. Pomiary międzyoperacyjne obejmują również elementy prowadzące oraz powierzchnie współpracujące, które chronią matrycę przed przedwczesnym zużyciem. Wymagania wobec pasowań kolumn i tulei są bardzo restrykcyjne. Stosowany powszechnie w branży układ tolerancji bazujący na polach H7/h6 generuje luz, który ściśle zależy od wymiaru nominalnego elementu. Dla średnic rzędu dwudziestu milimetrów wynosi on zaledwie kilkanaście mikrometrów.
Ogólnie przyjęte standardy budowy precyzyjnych narzędzi zakładają, że planowość płyt powinna mieścić się w granicach jednej setnej milimetra na odcinku trzystu milimetrów. Błąd prostopadłości osadzenia kolumn ograniczany jest najczęściej do pięciu mikrometrów na długości stu milimetrów. Weryfikacja tak rygorystycznych założeń wymaga wykorzystania współrzędnościowych maszyn pomiarowych (CMM), które osiągają powtarzalność odczytu na poziomie pojedynczych mikrometrów. Zbierane dzięki nim dane ułatwiają inżynierom podjęcie poprawnych decyzji technologicznych. Jeśli odchyłka jest niewielka, wystarczy miejscowa korekta powierzchni polegająca na precyzyjnym doszlifowaniu. W przypadku większych deformacji niezbędna bywa szersza ingerencja w geometrię całego układu.
Gdy budowa narzędzia dobiega końca, decydującym punktem odniesienia staje się raport pomiarowy z pierwszej próby wtryskowej, określanej w branży jako T1. Dopiero zbadanie gotowej wypraski na stanowisku pomiarowym, z uwzględnieniem faktycznego skurczu przetwórczego zastosowanego polimeru oraz parametrów wtrysku, ujawnia ostateczną skuteczność założeń projektowych. Inżynierowie analizują mapę odchyłek wydrukowaną z systemu, porównując detal rzeczywisty z pierwotnym modelem CAD. Pozwala to precyzyjnie określić tak zwane okno procesowe dla przyszłej produkcji.
Zakład Mechaniki Precyzyjnej z Gorzowa Wielkopolskiego wspiera przedsiębiorstwa poprzez kompleksowe usługi projektowania, budowy i serwisu form wtryskowych. Park maszynowy, wykorzystujący zaawansowane frezarki CNC DECKEL MAHO oraz elektrodrążarki CHARMILLES, pozwala na sprawne prowadzenie wymagających projektów. Wyniki uzyskiwane podczas analiz metrologicznych i prób wtryskowych stanowią podstawę do wprowadzania niezbędnych optymalizacji w konstrukcji formy. Dzięki temu zwalidowane narzędzie trafia wprost do producentów z branż automotive oraz medycznej.
Powtarzalność jako wynik pełnej kontroli procesu
Ostateczna jakość detalu formowanego z tworzywa sztucznego nigdy nie powstaje przypadkowo. Jest ona wypadkową przemyślanego projektu trójwymiarowego, stabilnej technologii skrawania oraz rygorystycznego weryfikowania postępów prac. Ograniczenie inspekcji wymiarowej wyłącznie do końcowego pomiaru poskładanego narzędzia znacząco zwiększa ryzyko późniejszych problemów na hali produkcyjnej. Obejmują one zarówno wady wizualne wyprasek, jak i przedwczesne zacieranie się wypychaczy czy prowadnic.
Wdrażanie pomiarów pomiędzy poszczególnymi etapami obróbki pozwala zidentyfikować odchyłki u samego źródła. Dzięki temu możliwa jest płynna korekta błędów bez opóźniania całego cyklu wykonawczego. Dla zakładów dostarczających elementy do branży motoryzacyjnej lub medycznej dopuszczalne pole tolerancji bywa ekstremalnie wąskie. Wymusza to stosowanie spójnych procedur pomiarowych, które bezwzględnie gwarantują dostarczenie formy zdolnej przetrwać tysiące bezawaryjnych cykli pracy.
Kategorie artykułów
Polecane artykuły
Jakie technologie nowoczesne wspierają estetyczną ginekologię?
Nowoczesne podejście do ginekologii estetycznej opiera się na innowacyjnych technologiach, które mogą znacząco wpływać na jakość życia kobiet. Dzięki nim możliwe jest przeprowadzanie zaawansowanych zabiegów, takich jak powiększanie warg sromowych czy leczenie nietrzymania moczu, które wcześniej były
Chłodnictwo samochodowe a ekologia – jak region zachodniopomorski adaptuje się do nowych wymogów?
W obliczu rosnących wymagań ekologicznych region staje przed wyzwaniami związanymi z chłodnictwem samochodowym. Firmy dostosowują swoje technologie i praktyki do nowych norm, co wiąże się z koniecznością inwestycji oraz wprowadzania innowacyjnych rozwiązań. Wprowadzenie ekologicznych systemów chłodn